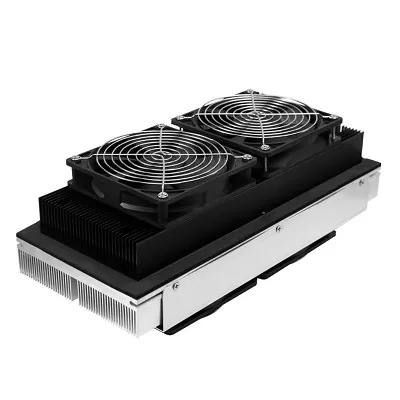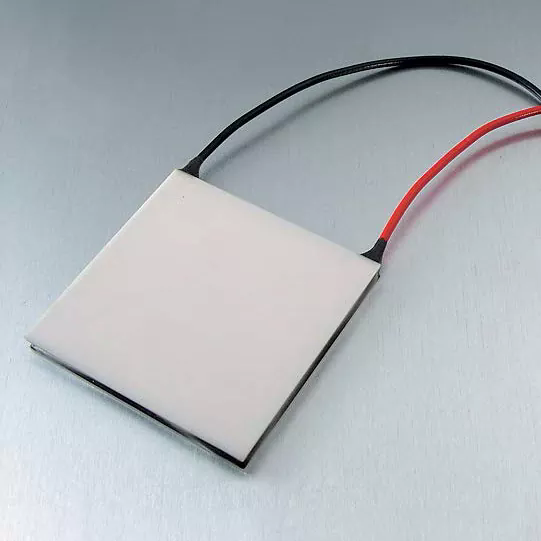
Abstrakt:Termoelektrisk køleteknologi er blevet uundværlig til termisk styring i mikroelektronik, optisk kommunikation og medicinsk udstyr. Alligevel er ydeevneloftet for ethvert TEC-modul i sidste ende bestemt af dets materiale. Denne artikel undersøger hvorforEkstruderet termoelektriske materialerer dukket op som et overlegent alternativ til konventionelle zonesmeltende barrer, med fokus på deres tætte teksturerede mikrostruktur, forbedrede mekaniske styrke og den kritiske evne til at understøtte spåntykkelser ned til 0,2 mm. Gennem komparativ analyse af fremstillingsprocesser, mekaniske egenskabsdata og applikationscasestudier demonstrerer diskussionen, hvordan ekstruderingsteknologi bygger bro over den langvarige afvejning mellem termoelektrisk effektivitet og mekanisk robusthed.
- Hvad gør ekstruderede termoelektriske materialer anderledes end zonesmeltende alternativer?
- Hvordan skaber ekstruderingsprocessen en tæt struktureret struktur?
- Hvorfor mekaniske egenskaber bestemmer minimumsstørrelsen for et TEC-modul
- 0,2 mm-tærsklen: Muliggør ultratynd spånfremstilling
- Applikationer, der kræver ekstruderede termoelektriske materialer
- Fra barre til modul: Produktionsevne og kvalitetskontrol
- Ofte stillede spørgsmål
Hvad gør ekstruderede termoelektriske materialer anderledes end zonesmeltende alternativer?
Valget mellem ekstrudering og zonesmeltning er ikke kun et spørgsmål om produktionspræference. Det bestemmer hele produktions-workflowet nedstrøms for termoelektriske kølere - fra hvordan barrer skæres i skiver, til hvor tynde disse wafere kan slibes, til hvor mange der overlever opdelingsstadiet uden at gå i stykker.
Zonesmeltning har længe været benchmark for fremstilling af højrenhed Bi₂Te₃-baserede enkeltkrystaller. Den retningsbestemte størkningsproces justerer korn langs vækstaksen, hvilket giver fremragende bærermobilitet. Men netop denne tilpasning skaber en strukturel sårbarhed. Bi₂Te₃-krystaller spalter let langs basalplanet, hvilket betyder, at materialet under skæring, udtynding og samling er tilbøjeligt til at flise og delaminere - især når måltykkelsen falder til under 0,5 mm.
Ekstruderingsbehandling tager en fundamentalt anderledes vej. Med udgangspunkt i mekanisk legerede eller forpressede pulvere tvinges materialet gennem en matrice ved forhøjet temperatur, hvilket udsætter det for alvorlig plastisk deformation. Denne deformation former ikke blot materialet; det genopbygger den indre kornarkitektur. Resultatet er en tæt, finkornet krop med en kontrolleret krystallografisk tekstur - en, der bevarer de anisotrope transportfordele ved Bi₂Te₃, mens den dramatisk forbedrer den mekaniske integritet.
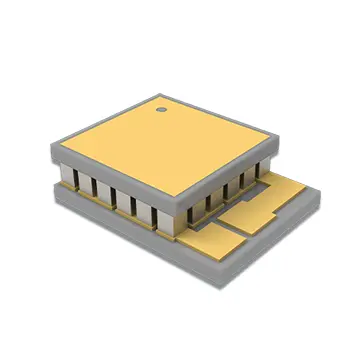
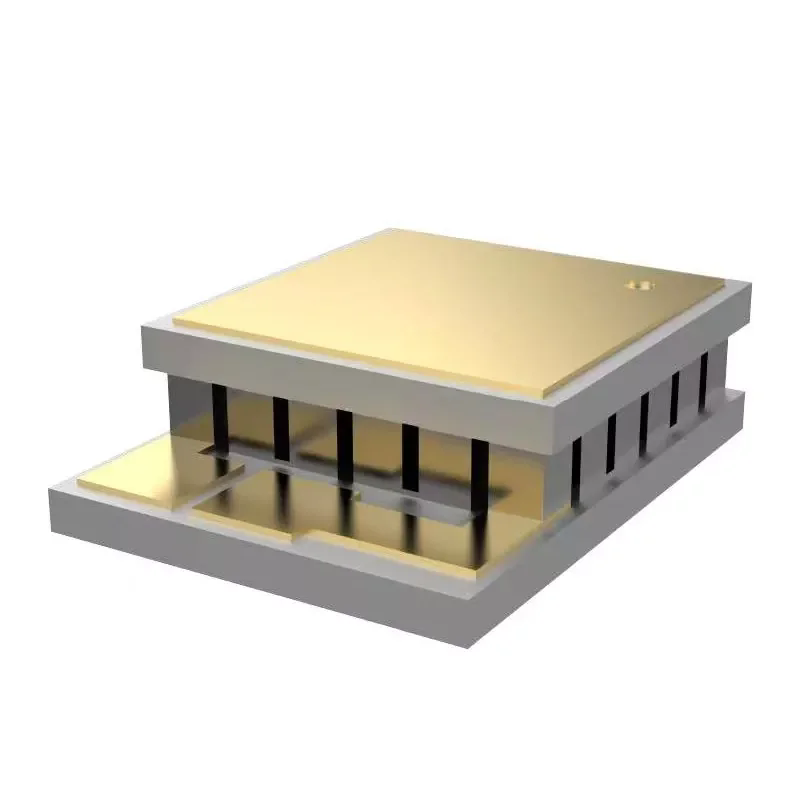
Den praktiske konsekvens er væsentlig. Hvor zonesmeltede ingots kan give acceptabel ydeevne i standard TEC-moduler med benhøjder på 1,0-1,5 mm, åbner ekstruderingsfremstillede materialer døren til modularkitekturer, som tidligere var upraktiske: mikro-TEC'er med benhøjder på 0,2 mm, flertrinskaskader, der kræver præcise dimensioner og ensartede filmløsninger på tværs af ethvert tyndt filmelement og ensartet fotokonsistens. enheder.
Hvordan skaber ekstruderingsprocessen en tæt struktureret struktur?
Forståelse af den mikrostrukturelle transformation under ekstrudering er afgørende for at forstå, hvorfor disse materialer opfører sig anderledes i nedstrømsbehandling. Mekanismen er rodfæstet i dynamisk omkrystallisation - en proces, hvor korn nukleerer og vokser igen, mens materialet stadig er under deformation.
Kornforfining gennem plastisk deformation
Under varm ekstrudering udsættes emnet for en intens forskydningsbelastning, når det passerer gennem matricen. Denne belastningsenergi driver dynamisk omkrystallisation og erstatter den oprindelige grovkornede struktur med et raffineret, ligeakset eller let aflangt kornnetværk. Forskning på p-type Bi₂Te3-baserede forbindelser fremstillet via varmekstrudering har vist, at ekstruderingshastigheden direkte styrer balancen mellem omkrystallisation og kornvækst. Ved en kontrolleret hastighed på 1,0 mm/min kan gennemsnitlige kornstørrelser så fine som 1,53 μm opnås, ledsaget af en høj tæthed af lavvinklede korngrænser.
Disse lavvinkelgrænser er kritiske. I modsætning til højvinklede grænser, som spreder ladningsbærere og forringer elektrisk ledningsevne, bevarer lavvinkelgrænser bærermobiliteten, mens de stadig bidrager til fononspredning - og derved undertrykker gitterets termiske ledningsevne. Denne dobbelte funktion er det, der gør det muligt for ekstruderede materialer at opretholde termoelektrisk ydeevne, der er konkurrencedygtig med zonesmeltede modparter, samtidig med at de opnår betydelig mekanisk styrke.
Teksturkontrol og anisotropistyring
Bi₂Te3 er et lagdelt materiale, og dets termoelektriske egenskaber er stærkt anisotrope. Retningen i planet (vinkelret på c-aksen) udviser langt højere bærermobilitet end tværplansretningen. Ekstruderingsbehandling udnytter denne anisotropi ved at justere c-aksen fortrinsvis langs ekstruderingsretningen, hvilket skaber det, der er kendt som en fibertekstur.
Graden af tekstur kvantificeres af orienteringsfaktoren F, som går fra 0 (tilfældig) til 1 (perfekt justeret). Gennem omhyggelig kontrol af ekstruderingstemperatur og -hastighed er der opnået F-værdier på 0,28-0,41 i p-type materialer. For n-type Bi₂Te₃ er det vist, at justering af ekstruderingsretningen med den oprindelige in-plane-tekstur mindst fordobler teksturgraden, hvilket giver rumtemperaturbærermobiliteter på 263 cm²V⁻¹s⁻¹ og effektfaktorer, der nærmer sig 47,3 μWcm⁻²¹.
Sammenligning af interne strukturer
| Sammenligningselement | Ekstruderet Bi₂Te₃-Sb₂Te₃ materialer | Traditionelle zonesmeltende materialer |
|---|---|---|
| Indre struktur | Tæt struktureret struktur | Retningsbestemt krystalstruktur |
| Mekanisk bearbejdning | Højere modstand under skæring og udtynding | Mere følsom over for spaltningsrelaterede defekter |
| Tynd spånfremstilling | Understøtter 0,2 mm tynde TEC-komponenter | Sværere for ultratynd behandling |
| Materialekonsistens | Kontrolleret teksturens ensartethed | Afhængig af krystalvækstbetingelser |
| Ansøgninger | Micro TEC, flertrins TEC, præcisionskøling | Konventionelle TEC-applikationer |
Hvorfor mekaniske egenskaber bestemmer minimumsstørrelsen for et TEC-modul
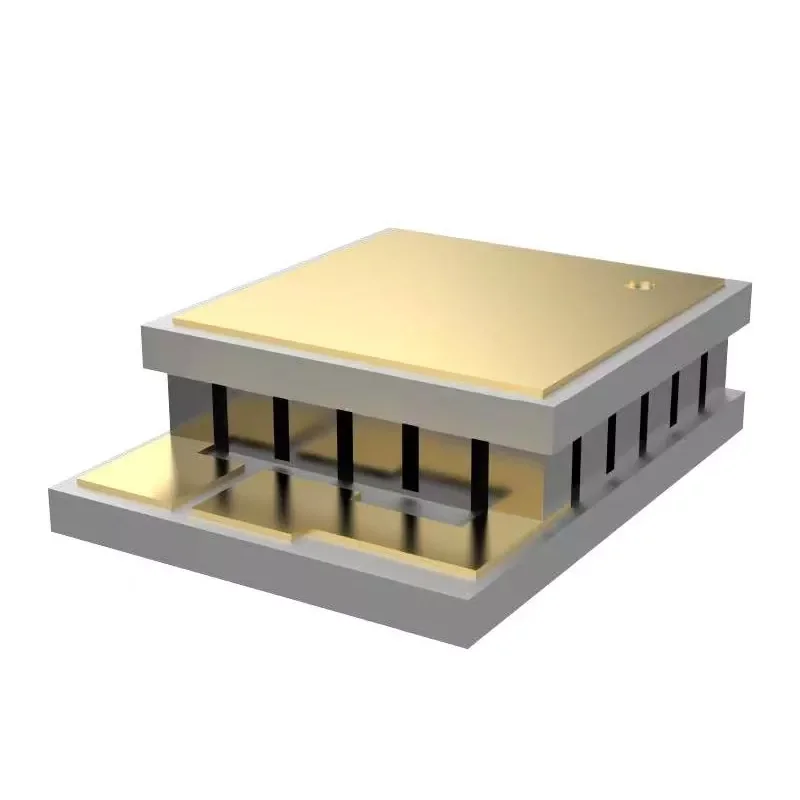
I termoelektrisk kølerdesign er det et simpelt forhold, der styrer, hvor lille et modul kan blive: Den mindste benhøjde er begrænset af materialets mekaniske styrke. Et termoelektrisk ben, der er for tyndt til dets tværsnitsareal, vil brække under lodning, terninger eller termisk cykling. Dette er ikke en teoretisk bekymring - det er den primære flaskehals i TEC-miniaturisering.
Ekstruderingsprocessen adresserer direkte denne begrænsning. Ved at forfine kornstørrelsen og indføre dislokationer med høj densitet øger ekstrudering væsentligt både tryk- og forskydningsstyrken sammenlignet med zonesmeltet materiale.
N-Type og P-Type mekaniske egenskabsprofiler
| Mekanisk ejendom | N-type materiale | P-type materiale |
|---|---|---|
| Kompressionsstyrke (MPa) | 54.0 | 66.0 |
| Forskydningsstyrke (MPa) | 16.0 | 21.0 |
| Youngs modul (GPa) | 47.0 | 42.0 |
| Poissons forhold | 0.30 | 0.30 |
Disse værdier repræsenterer en væsentlig margin i forhold til, hvad der typisk kræves til tynd-chip-behandling. Til kontekst er der rapporteret varmeekstruderede p-type Bi₂Te₃-baserede forbindelser med trykstyrker, der når 189-226 MPa og bøjningsstyrker på 126-139 MPa afhængigt af ekstruderingsbetingelser. Disse forbedrede egenskaber gør det muligt at skære mikropartikler med dimensioner så små som 100 × 100 × 200 μm³ uden brud.
Thermal Cycling Reliability
Mekanisk styrke styrer også langsigtet pålidelighed under termisk cykling. Når et TEC-modul fungerer, oplever de termoelektriske ben gentagne opvarmnings- og afkølingscyklusser. Korngrænser fungerer som svage punkter, hvor mikrorevner kan kerne og forplante sig. Den finkornede, tæt bundne struktur produceret ved ekstrudering fordeler termiske spændinger mere ensartet end den spaltningstilbøjelige krystalstruktur af zonesmeltet materiale, hvilket forbedrer modstanden mod cyklisk træthed.
0,2 mm-tærsklen: Muliggør ultratynd spånfremstilling
Evnen til at forarbejde termoelektrisk materiale til 0,2 mm tykkelse er ikke blot en produktionsmæssig kuriosum - det er den muliggørende teknologi bag en ny generation af kompakte køleenheder. Ved denne tykkelse har et termoelektrisk ben et højde-til-bredde-forhold, der nærmer sig 1:1 for typiske elementgeometrier, hvilket betyder, at den strukturelle belastning under samlingen overvejende er kompressiv i stedet for bøjning.
Tre faktorer gør ekstrudering til den muliggørende proces for dette tykkelsesregime.
Reduceret spaltningsfølsomhed
Zonesmeltet Bi₂Te3 spalter let langs basalplanet. Når en wafer fortyndes under ca. 0,5 mm, kan selv mindre håndteringsspændinger initiere spaltningsrevner, der breder sig over hele elementet. Ekstruderingsprocessen forstyrrer denne spaltningsvej ved at indføre forkert orienterede korn og lavvinklede grænser, der afbøjer sprækkeudbredelsen. Resultatet er et materiale, der kan tolerere mekanisk misbrug af terninger, pick-and-place samling og lodning uden katastrofale brud.
Kontrolleret tekstur til konsistent terninger
I multi-element TEC-moduler skal hvert ben have næsten identiske elektriske og termiske egenskaber. Hvis teksturorienteringen varierer fra element til element, bliver modulets køleydelse uforudsigelig. Ekstrudering producerer barrer med ensartet tekstur langs deres længde, hvilket sikrer, at elementer skåret fra forskellige positioner inden for den samme barre udviser ensartede egenskaber. Denne konsistens er især vigtig i flertrins TEC-konfigurationer, hvor hundredvis af elementer skal fungere i termisk balance.
Kompatibilitet med behandlingsudstyr
Ekstruderet materiales mekaniske styrke påvirker også udvælgelsen af downstream-udstyr. Fordi materialet modstår flisning, kan producenterne bruge højere tilførselshastigheder under wafering og terninger, hvilket reducerer behandlingstid og omkostninger. På samme måde kan automatiserede pick-and-place-systemer håndtere tyndere elementer med lavere risiko for brud, hvilket muliggør samlebånd med højere kapacitet.
Applikationer, der kræver ekstruderede termoelektriske materialer
De tekniske fordele ved ekstrudering omsættes til håndgribelige fordele på tværs af flere applikationsdomæner, hvor tynde, pålidelige termoelektriske elementer er afgørende.
Optisk kommunikation og laserdiodekøling
Optiske transceivere og laserdioder er ekstremt temperaturfølsomme. Bølgelængdedrift, reduceret udgangseffekt og accelereret nedbrydning skyldes alt sammen utilstrækkelig termisk kontrol. I 5G optiske moduler, for eksempel, skal termoelektriske kølere holde laserchiptemperaturer inden for snævre tolerancer, mens de passer ind i pakker, der måles i millimeter.
Den 0,2 mm tynde spånkapacitet understøtter direkte dette krav. Varmekstruderede Bi₂Te₃-baserede termoelektriske materialer er blevet valideret i optiske modulapplikationer, hvilket demonstrerer effektiv fotonisk-chip temperaturkontrol med potentiale for integration i kommunikations-, laser- og infrarøde systemer. Materialets høje trykstyrke sikrer, at de termoelektriske ben overlever de lodde- og samlingsprocesser, der bruges i transceiver-fremstilling, hvor termisk ekspansionsmismatch ville bryde svagere materialer.
Flertrins TEC-strukturer
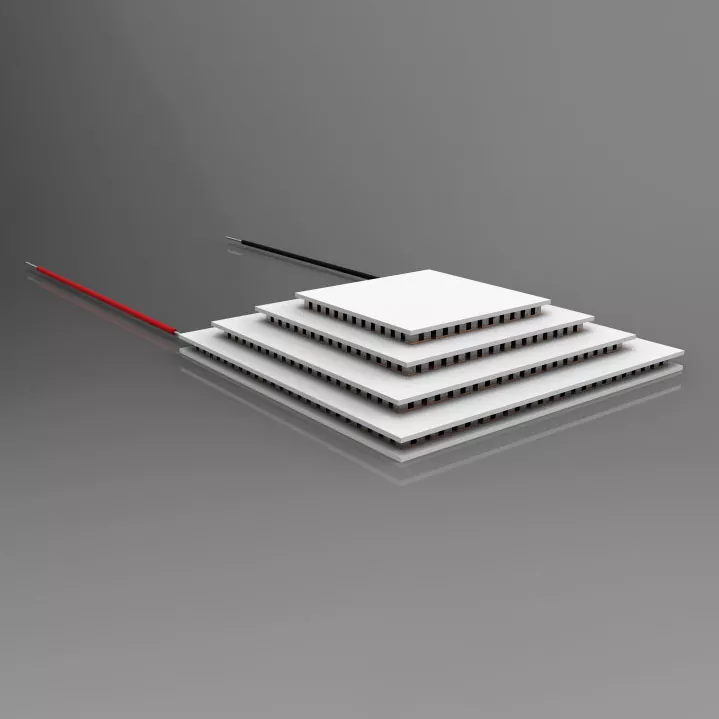
Flertrins termoelektriske kølere stabler flere lag termoelektriske elementer for at opnå temperaturforskelle, som et enkelt trin ikke kan nå. Hvert ekstra trin øger varmepumpekapaciteten og den opnåelige ΔT, men introducerer også nye mekaniske udfordringer. Elementerne i højere trin skal være tyndere, og de skal opretholde ydelseskonsistens med elementer i lavere trin.
Ekstruderingsteknologi er blevet anvendt specifikt til at fremstille termoelektriske ben til solid-state flertrinskølere, der opererer ved temperaturer ned til cirka 140 K. Ekstruderet materiales mekaniske egenskaber - især dets modstandsdygtighed over for brud under samling af tætpakkede flerlagsstrukturer - er det, der gør disse kaskadedesigns fremstillelige.
Medicinsk og laboratorietemperaturkontrol
Termoelektriske kølere er meget udbredt i medicinske kølesystemer, laboratorieinstrumenter og forskningsudstyr, hvor præcis temperaturregulering er kritisk. Anvendelser spænder fra at opretholde reagensstabilitet i diagnostiske enheder til at kontrollere prøvetemperaturen i analytiske instrumenter.
I disse indstillinger skal det termoelektriske materiale levere både termisk ydeevne og langsigtet pålidelighed. Ekstruderet Bi₂Te₃-Sb₂Te₃-materialer tilbyder den nødvendige kombination: termoelektrisk ydeevne nær stuetemperatur, der kan sammenlignes med zonesmeltet materiale, kombineret med mekanisk holdbarhed, der sikrer stabil drift over tusindvis af termiske cyklusser.
Industriel og halvleder termisk styring
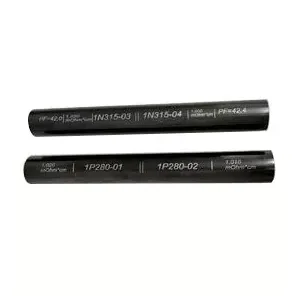
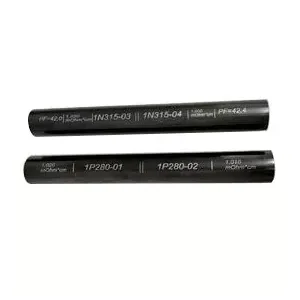
Ekstruderede ingots med stor diameter — tilgængelig i diametre op til 35 mm og længder på 120 mm eller 240 mm — tjener industriel TEC-produktion, hvor der kræves større køleelementer. Anvendelser omfatter lokaliseret termisk styring i halvlederudstyr, elektroniske kølesystemer og industrielle temperaturkontrolenheder. Skalerbarheden af ekstruderingsbearbejdning giver producenterne mulighed for at producere ingots i mængder, der ville være upraktiske med enkeltkrystalvækstmetoder.
Fra barre til modul: Produktionsevne og kvalitetskontrol
Fremstilling af ekstruderede termoelektriske materialer kræver en integreret fremstillingstilgang, der spænder over materialeforberedelse, ekstruderingsbearbejdning, elementfremstilling og modulsamling. Hvert trin skal kontrolleres for at opretholde de mikrostrukturelle egenskaber, der giver ekstruderede materialer deres ydeevnefordele.
Materialeforberedelse og ekstrudering
Processen begynder med fremstilling af Bi2Te3-Sb2Te3 faste opløsningssammensætninger med omhyggelig kontrol af støkiometri og doteringsmiddelniveauer for at opnå den ønskede bærertype og koncentration. Det fremstillede materiale konsolideres derefter og ekstruderes under kontrollerede temperatur- og spændingshastighedsbetingelser. Ekstruderingsparametre - temperatur, hastighed og reduktionsforhold - bestemmer kornstørrelse, teksturintensitet og defektdensitet, som alle påvirker termoelektriske og mekaniske egenskaber.
Elementbehandling og montering
Efter ekstrudering forarbejdes barren til termoelektriske elementer gennem wafering, terninger og overfladeforberedelse. Den forbedrede mekaniske styrke af ekstruderet materiale tillader aggressiv udtynding til 0,2 mm og præcis udskæring med højt udbytte. Elementer metalliseres derefter, loddes og samles til moduler. Kvalitetsverifikation omfatter dimensionsinspektion, måling af elektriske egenskaber og test af termisk ydeevne.
Fremstilling af udstyr
En komplet produktionslinje til ekstruderede termoelektriske materialer og moduler inkluderer:
- Blikdyppeovn: Til loddebelægning af elementender
- Vibrationssvingstøbemaskine: Til præcis elementpositionering
- Svejsemaskine: Til elektrisk sammenkobling
- Ovn: Til hærdning og termisk behandling
- Dispensermaskine: Til limpåføring
- Automatisk tætningsmaskine: Til modulindkapsling
- Skæremaskine: Til oblater og terninger
- Størkningsmaskine: Til loddefugedannelse
- Reflow-loddeudstyr: Til højpålidelig lodning
- Fuldautomatisk trykkemaskine: Til metalliseringsmønstre
Ofte stillede spørgsmål
Hvad er den primære fordel ved ekstrudering i forhold til zonesmeltning for termoelektriske materialer?
Ekstrudering producerer en tæt, finkornet tekstureret struktur, der leverer mekanisk styrke overlegen i forhold til zonesmeltede enkeltkrystaller. Denne styrkefordel muliggør forarbejdning til tyndere dimensioner - ned til 0,2 mm - uden brud under skæring, udtynding eller montering, samtidig med at den termoelektriske ydeevne bibeholdes konkurrencedygtig med zonesmeltet materiale.
Kan ekstruderede termoelektriske materialer matche den termoelektriske ydeevne af enkeltkrystaller?
Ja. Gennem kontrolleret teksturorientering og kornforfining opnår ekstruderede Bi₂Te₃-baserede materialer bærermobiliteter og kraftfaktorer, der kan sammenlignes med zonesmeltede prøver. Den finkornede struktur introducerer også yderligere fononspredning, der kan sænke gitterets termiske ledningsevne, hvilket potentielt forbedrer den samlede værdi.
Hvilke spåntykkelser kan pålideligt fremstilles af ekstruderede barrer?
Ekstruderet Bi₂Te₃-Sb₂Te₃-materialer understøtter termoelektrisk spånfremstilling ned til 0,2 mm tykkelse. Denne evne er muliggjort af materialets trykstyrke (54–66 MPa) og forskydningsstyrke (16–21 MPa), som giver tilstrækkelig strukturel integritet til ultratynd bearbejdning og automatiseret samling.
Er ekstruderede materialer egnede til flertrins TEC-konfigurationer?
Absolut. Flertrins TEC'er kræver ensartet ydeevne på tværs af mange elementer og mekanisk holdbarhed under stabling. Den ensartede tekstur og høje mekaniske styrke af ekstruderede materialer gør dem velegnede til disse applikationer, og ekstruderingsteknologi er specifikt blevet anvendt til at fremstille ben til flertrinskølere, der arbejder ved temperaturer ned til ~140 K.
Hvilke barredimensioner er tilgængelige for ekstruderede termoelektriske materialer?
Standard ekstruderet ingot-dimensioner inkluderer længder på 120 mm og 240 mm, med diametre på 25 mm, 30 mm og 35 mm. Disse dimensioner understøtter både produktion af mikro-TEC-elementer og større industrielle kølekomponenter.
Klar til at udforske, hvordan ekstruderede termoelektriske materialer kan forbedre dit TEC-produktionsudbytte og muliggøre tyndere enhedsarkitekturer?
Kontakt os